| 仓库 | 其他 |
|---|---|
| 品牌 | 友钢 |
| 材质 | Q235B |
| 规格 | 其他 |
| 仓库地址 | 河北省沧州市孟村希望新区 |
| 仓库电话 | 17692722916 |
| 加工服务 | 定制样品 |
| 用途范围 | 结构制管 |
| 计重方式 | 理计 |
| 质量等级 | 一级 |
| 配送服务 | 可配货 |
| 产地/厂家 | 其他 |
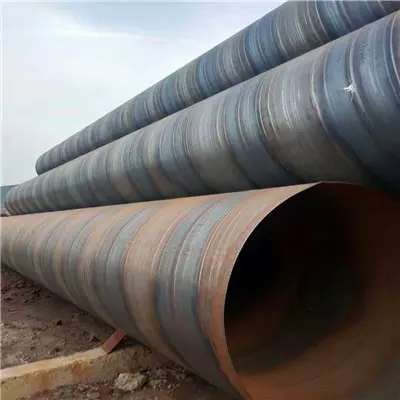
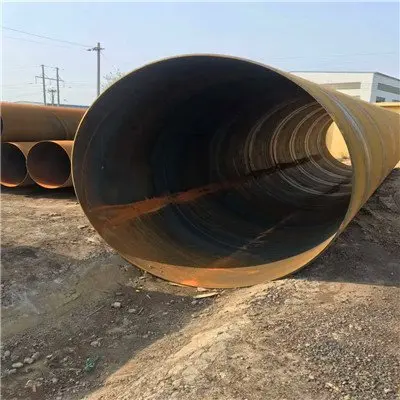
| 产品表面描述 | 平整光滑无锈痕 |
| 仓库所在城市 | 其他 |
| 货物销售类型 | 现货 |
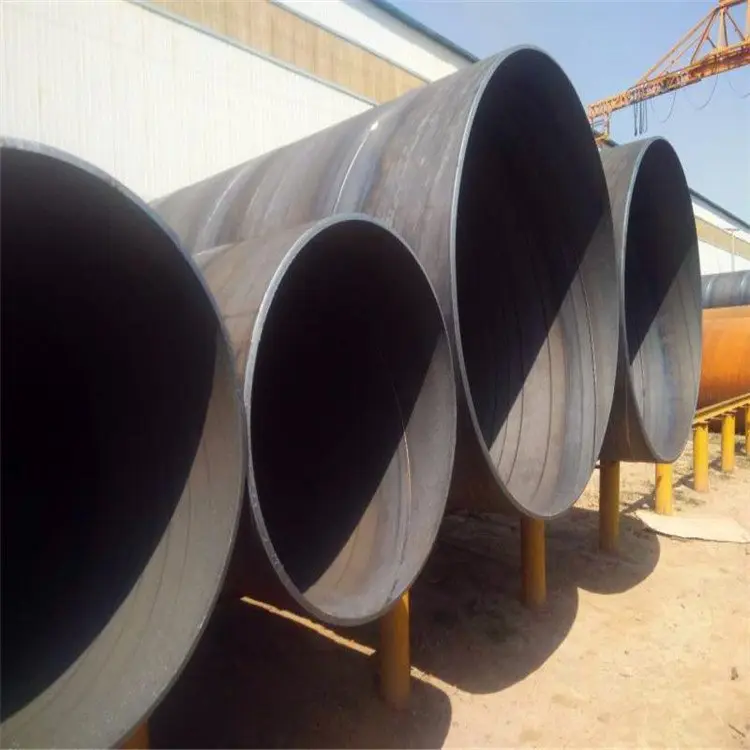
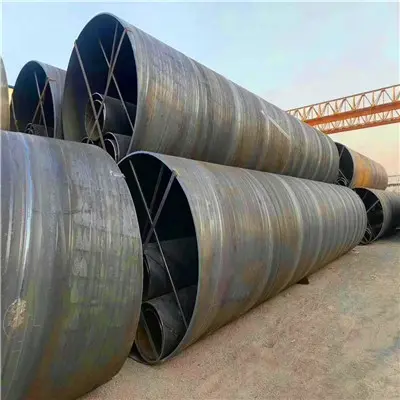
厂家直销输水用大口径螺旋钢管DN325防腐螺旋钢管
材质:Q235B;产地/厂家:其他;仓库所在城市:其他;仓库:其他;质量等级:一级;加工服务:定制样品;配送服务:可配货;货物销售类型:现货;用途范围:结构制管;规格:其他;计重方式:理计;仓库地址:河北省沧州市孟村希望新区;仓库电话:17692722916;产品表面描述:平整光滑无锈痕
螺旋钢管分为单面埋弧焊的和双面埋弧焊:1.单面埋弧焊:单面焊成形方式分为强制成形和自由成形,现今一般使用强制成形,通常利用陶瓷衬垫。在焊接钢筋的时候,两个钢筋接头,只在接头的一面(或侧)施焊的焊接就叫单面焊。焊接长度为10倍d(d是钢筋直径)。例如两个直径25毫米的钢筋搭接,焊缝长度要到达25厘米或者25厘米以上。焊缝的*小厚度为0.05d。焊缝宽度*小为0.1d。才能达到焊接的要求。2.双面埋弧焊:双面埋弧liulaifabu焊管采用双面埋弧螺旋焊接技术,将窄带(板)卷连续焊接而成的钢管。其在我国西气东输等油气长输管道工程中获得了广泛应用,是我国油气长输管道工程采用的主要管型。钢管成型过程中,钢板变形均匀,残余广汇应力小,表面不产生划伤。加工的钢管在直径和壁厚的钢管尺寸规格范围上,有更大的灵活性,尤其在生产高钢级厚壁钢管,特别是大口径厚壁管方面具有其他工艺无法比拟的优势,可满足用户在钢管规格方面更多的要求。
螺旋钢管在制作螺旋焊管过程中,需注意以下几个问题:1、涂油打标:在检查合格的螺旋钢管进行涂油操作以防腐蚀,并根据客户的要求进行打标。 2、矫平铣边:使用压砧机将原来卷曲的钢板调平,再通过铣边机对钢板两边缘进行双面铣削,使之达到要求的板宽、板边平行度和坡口形状。3、剪切成型:将钢 板沿外沿螺旋卷曲成管状。4、对焊切割:采用双面埋弧焊技术进行预焊接,内焊接,外焊接。将焊接成型的钢管使用等离子尺切割成规范长度。5. 目视检查:由专业技术人员对一些基本的参数进行检查。6、超声波探伤:对内外焊缝及焊缝两侧母材进行****的检查。7、X射线探伤:对内外焊缝进行 ****的X射线工业电视检查,采用图象处理系统以保证探伤的灵敏度。8、打压试验:在水压试验机上对螺旋钢管进行逐根检验以保证钢管达到标准要求的试验压 力。9、倒棱平头:将检验合格后的厚壁螺旋管进行管端加工,达到要求的管端坡口尺寸。10. 检查:螺旋钢管再次进行超声波和X射线探伤以及进行管端磁粉检验,检查是否存在焊接问题及管端缺陷。
螺旋钢管它可以用较窄的带钢生产大直径的钢管。其规格用外径*壁厚表示,但直缝焊管不可避免地会有很多的丁字焊缝,因此存在焊接缺陷的机率也大大提高,而且丁字焊缝处的焊接残余应力较大,焊缝金属往往处于三向应力状态,焊管应保证水压试验、焊缝的抗拉强度和冷弯性能要符合规定。螺旋焊接钢管生产厂家焊接工艺:从焊接工艺而言,螺旋焊管与直缝钢管的焊接方法一致,增加了产生裂纹的可能性。螺旋钢管焊缝呈螺旋线分布,焊缝长,尤其是处于动态条件下焊接时,焊缝还来不及冷却就离开了成型点,极易产生焊接热裂纹。裂纹的方向和焊缝平行,和钢管轴线成一定夹角,一般在30-70°之间。这个角度刚好与剪切破坏角度相一致,因此其抗弯、抗拉、抗压和抗扭性能远不如直缝埋弧焊管,同时由于焊接位置限制,产生的马鞍形和鱼脊形焊缝影响美观。另外,施工过程中,螺旋焊母管节点处的相贯线焊缝割裂了螺旋缝,产生较大的焊接应力,因而大大削弱构件的安全性能,因此应加强螺旋焊管焊缝的无损检测力度,确保焊接质量,否则在重要的钢结构场合不宜使用螺旋埋弧焊管。而且,根据埋弧焊的工艺规定,每条焊缝均应有引弧处和熄弧处,但每根直缝焊管在焊接环缝时,无法达到该条件,由此在熄弧处可能有较多的焊接缺陷。
南宁螺旋钢管生产基地,螺旋管现货,钢
Vraag een offerte aan bij de verkoper
厂家直销输水用大口径螺旋钢管DN325防腐螺旋钢管
Indien u dit indient, gaat u akkoord met de 'Offerte- en contactregels' van het platform; uw contactgegevens worden alleen gebruikt voor deze offerteaanvraag.